chất lượng sơn
Cách dùng thước đo độ mịn BGD 241, BGD 242 và BGD 244 để theo dõi nghiền sơn
Oct
Theo dõi nghiền bằng dữ liệu quan sát
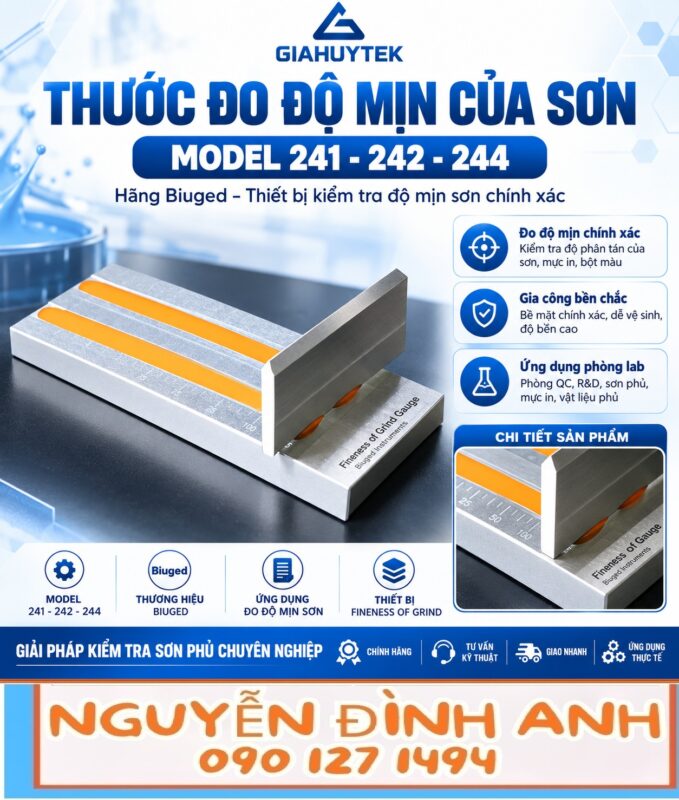
Trong quá trình sản xuất sơn, kéo dài thời gian nghiền chưa chắc là cách giải quyết mọi vấn đề phân tán. Người vận hành cần kiểm tra mẫu tại các thời điểm xác định để biết tình trạng hạt thô thay đổi ra sao. Thước đo độ mịn BGD 241, BGD 242 và BGD 244 của Biuged hỗ trợ theo dõi này bằng cách trải mẫu trong rãnh có độ sâu giảm dần.
Khi các lượt kiểm tra được thực hiện cùng cách lấy mẫu, cùng dụng cụ và cùng tiêu chí đọc, dữ liệu giúp nhận diện xu hướng của quá trình. Tuy vậy, thước không tự xác định thời gian nghiền tối ưu hoặc thay thế toàn bộ phép thử thành phẩm. Cần kết hợp thông tin độ mịn với yêu cầu kỹ thuật cụ thể của công thức sơn.
Từ cấu tạo rãnh đến lựa chọn thiết bị
Bề mặt thép không gỉ được gia công cùng rãnh đo tạo nền quan sát cho mẫu ướt. Hạt thô hoặc tập hợp hạt có thể biểu hiện khi chiều sâu rãnh không còn đủ chứa chúng. Đây là cơ sở đánh giá độ mịn phân tán. Không nên diễn giải số đọc như kết quả đo kích thước trung bình bằng thiết bị phân tích hạt.
BGD 241 có một rãnh, lựa chọn dải đo tùy phiên bản từ 0–15 µm đến 0–150 µm. BGD 242 sử dụng hai rãnh. BGD 244 có rãnh đơn rộng, gồm các dải 0–25, 0–50 và 0–100 µm trong tài liệu đầu vào. Chọn phiên bản theo vùng giá trị cần theo dõi, đồng thời xác nhận thang đơn vị trên thước thực tế.
Lấy mẫu giữa các giai đoạn sản xuất
Để so sánh trước và sau nghiền, phần mẫu phải đại diện cho từng thời điểm. Đánh dấu mã mẻ, công đoạn và thời gian lấy mẫu ngay khi thu nhận. Khuấy đồng nhất theo hướng dẫn nội bộ trước khi chuyển mẫu lên thước; tránh chỉ lấy lớp trên của một bình đã lắng lâu vì có thể bỏ sót phần hạt nặng.
Thước cần đặt nằm vững trên bàn, rãnh và dao gạt phải sạch. Một lượng nhỏ cặn của lượt đo trước cũng có thể làm sai nhận định về tiến triển của công đoạn nghiền. Kiểm tra bề mặt bằng mắt, lau bằng khăn ít xơ và chất vệ sinh phù hợp rồi mới đưa mẫu mới vào vùng sâu nhất.
Kéo mẫu đúng chiều và đọc ngay
Giữ dao gạt tiếp xúc với mặt thước theo tư thế được hướng dẫn. Di chuyển từ đầu sâu về đầu nông đều tay trong một lần liên tục. Không gạt ngược trở lại trên cùng lớp mẫu, không ngắt quãng và không cố ép hạt qua vùng nông bằng lực mạnh để thu được số đọc thấp hơn.
Quan sát khi bề mặt mẫu còn thích hợp để đọc, xác định dấu hạt hay vệt kéo theo phương pháp đang áp dụng. Nếu dùng ISO 1524 hoặc ASTM D1210, cần tuân thủ tiêu chí của tiêu chuẩn tương ứng. Trên thang µm và Hegman, ý nghĩa chiều tăng giảm khác nhau; vì vậy luôn ghi kèm đơn vị để tránh hiểu nhầm.
Đánh giá xu hướng thay vì chọn kết quả đẹp
Lập bảng kết quả theo thời gian giúp nhận ra mẫu đang cải thiện, chững lại hay có biểu hiện bất thường. Nếu một lượt xuất hiện vệt riêng lẻ khác hẳn các lượt còn lại, kiểm tra bụi, cạnh dao và cách lấy mẫu trước khi quy kết nguyên nhân cho máy nghiền. Phép đo lặp phải theo quy trình đã thống nhất.
Giới hạn chấp nhận nên xuất phát từ yêu cầu sản phẩm và phương pháp kiểm tra đã phê duyệt. Không sao chép ngưỡng của một loại sơn sang tất cả hệ mực hoặc chất phủ. Lưu cả các lần đo và thông tin điều kiện thử giúp bộ phận kỹ thuật phân tích khi đổi nguyên liệu, thay chế độ nghiền hoặc chuyển giao công thức.
Giữ bộ thước sẵn sàng cho ca tiếp theo
Sau từng lượt, vệ sinh mẫu còn ướt bằng dung môi tương thích, tránh làm xước bề mặt. Không để dao gạt va chạm với rãnh hoặc cất chung với dụng cụ có cạnh cứng. Thước sạch và khô nên được bảo quản trong hộp, đồng thời có lịch kiểm tra tình trạng để hạn chế sai lệch do mài mòn hay hư hại.
Dòng thước Biuged phù hợp cho phòng R&D, QA/QC và bộ phận sản xuất cần kiểm tra phân tán sơn, mực in hoặc pigment. Khi trao đổi lựa chọn BGD 241/242/244, hãy nêu loại mẫu, dải đo dự kiến và yêu cầu báo cáo. Cách chuẩn bị này giúp lựa chọn thiết bị gắn với công việc thực tế và thuận tiện xây dựng hướng dẫn thao tác.
